真空干燥的关键拼图:瑞昇新能源新一代导热材料如何缩短电芯烘烤时间
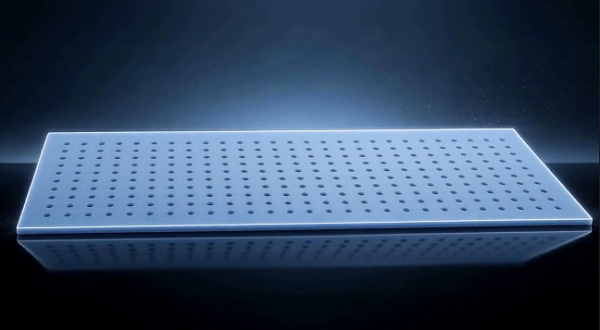
在锂电池制造中,电芯干燥是最耗时、最耗能的环节之一。制约效率的关键,除了烘箱与真空系统,还包括发热板与电芯之间普遍存在的接触热阻。作为锂电干燥技术解决方案供应商,瑞昇新能源历时三年研发的新一代真空导热材料(导热垫片DC1-MS),从微观接触层面,缩短电芯烘烤时间。
要理解这款产品带来的改变,需先从传热的基本原理说起,再回到真实产线的验证数据,最后算清楚一笔完整的产线经济账。以下将从接触热阻的形成机理、导热垫片的可靠性验证与实测表现,以及整线层面的成本效益三个维度,展开梳理。
微观视角:接触热阻是被低估的“热传导瓶颈”
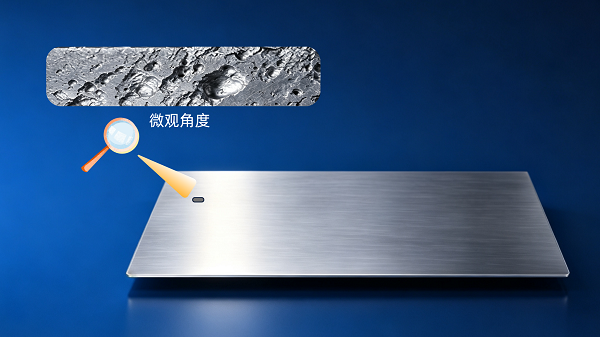
在主流的接触式真空干燥线中,电芯被直接放置在铝制发热板上加热,看似简单的“贴面传热”,在微观层面却并不理想。将发热板与电芯底部放大数万倍观察:两者均为高硬度金属表面,布满肉眼不可见的微观起伏。
公开资料显示,当两块坚硬金属平面相互贴合时,实际发生接触的区域仅占表面积的约1%—5%,其余部分被微小空气缝隙占据。热量从发热板传向电芯,需穿过这些狭窄接触点,由此产生的接触热阻成为传热链路中的主要阻碍之一。
部分产线为改善接触而贴附特氟龙胶带,但其导热系数通常仅为0.2—0.3 W/(m·K),改善效果有限。在真空环境中,空气对流缺乏,接触传导几乎成为唯一有效传热方式,接触热阻问题会被进一步放大:电芯内部温升缓慢,干燥时间被拉长;各电芯与发热板的接触状态存在差异,也会导致整炉电芯温度不均、干燥后水分值一致性变差。这些问题在瑞昇新能源走访客户产线时被反复提及。
材料思路:以低硬度贴合降低接触热阻
针对上述难题,瑞昇新能源开发出新一代导热材料DC1-MS。其研发思路直指微观传热机制:垫片贴装于发热板表面,正面与电芯底部直接接触,利用低硬度特性,在受压时“流动”进微观缝隙,将原本点状的接触转化为面状贴合;同时以3 W/(m·K)以上的导热系数——约为特氟龙胶带的十倍以上,建立高效的热传导通道。
值得关注的不是参数本身,而是其验证方式。瑞昇新能源对DC1-MS的老化测试完全模拟真实产线工况:发热板控温130℃,垫片长时间按整线生产节拍经受高低温、正负压交替冲击,并在垫片上方完成10000次电芯取放操作,目前实测验证时长已达17088小时。测试结束后,垫片导热系数仍保持在3 W/(m·K)以上。研发团队依据“阿伦尼乌斯方程”等寿命模型推算,其预计最短使用寿命为3年。
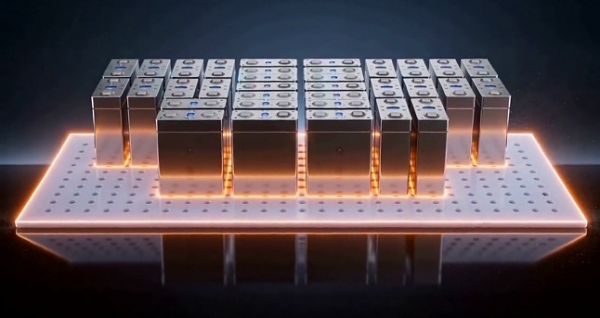
实测数据进一步支撑了上述结论。以40120圆柱电芯与71173204方壳电芯为对象,加装DC1-MS后电芯内外温升速率显著提升;在干燥时间上,40120圆柱电芯的干燥时长缩短约30%——按不同电芯规格与工艺,整体干燥时间可缩短2至6小时不等。除提速外,接触状态的均一化还改善了各电芯之间的温度均匀性,为水分一致性提供了物理层面的保障。
产线账:从烘箱数量到能耗成本
对产线运营方而言,DC1-MS的价值需放在整线维度核算。干燥时间缩短意味着:在满足相同产能的前提下,整条干燥线可减少烘箱、加热治具与真空泵的配置数量,干燥房占地面积与运行能耗同步下降,从而同时降低产线的采购成本与使用成本。换言之,这项投入的回报并不只体现在“快”上,更体现在产线整体配置的“瘦身”上。
从工程落地角度看,瑞昇新能源新一代导热材料的加装几乎不构成产线改造负担。垫片经过特殊工艺改性处理,表面与电芯底部不粘黏;且背面无需背胶,依靠材料自吸附力紧密贴合发热板,可单人直接粘贴于发热板,单张安装约3分钟,一套干燥治具通常配置4至6片。此外,产品到期更换时,随货配备的硅胶专用铲刀可快速取下旧垫片,单片更换约8分钟,不占用产线节拍。
据了解,该产品已导入锂电行业某头部企业的自动干燥线应用。项目相关负责人在反馈中透露,产品上线后电芯烘烤时间显著缩短,水分数据的一致性表现稳定,整线能耗同步下降;而在维护层面,安装与更换均由单人快速完成,未对产线运行造成干扰。
从接触热阻这一微观物理问题出发,到干燥时间、产线配置与能耗的宏观账,瑞昇新能源的新一代导热材料提供了一个典型样本:当锂电池行业在追逐更大产能、更先进设备时,真正拉开差距的,可能是谁能先把“最后一厘米”的热传导做到位。